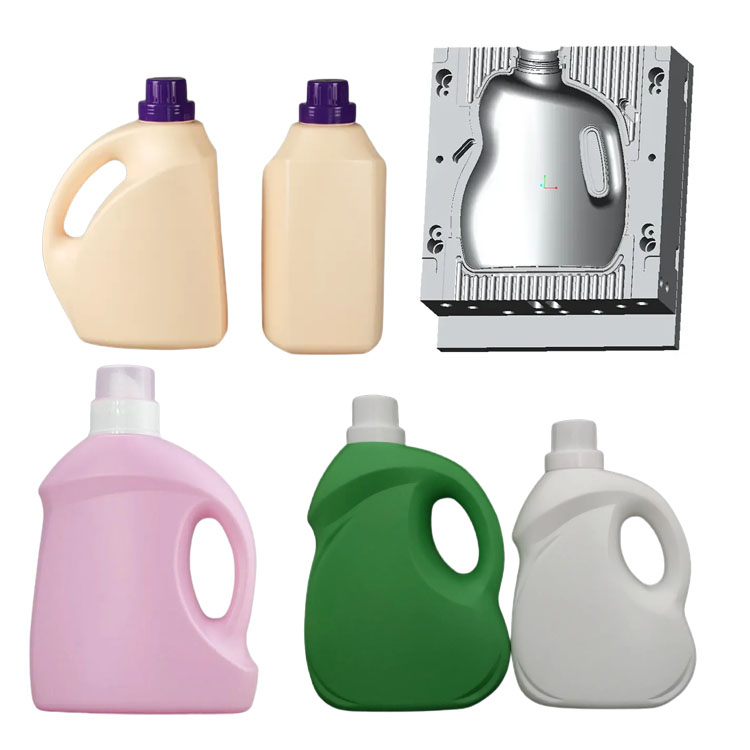
ବ୍ଲୋ-ମୋଲ୍ଡେଡ୍ ବୋତଲର ସମ୍ପୂର୍ଣ୍ଣ ଉତ୍ପାଦନ ପ୍ରକ୍ରିୟା (ଏକ-ଷ୍ଟେପ୍ ଇଞ୍ଜେକ୍ସନ ଷ୍ଟ୍ରେଚ୍ ବ୍ଲୋ ମୋଲ୍ଡିଂକୁ ଉଦାହରଣ ଭାବରେ ଗ୍ରହଣ କରିବା)
ମୂଳ ନୀତି ହେଉଛି ପ୍ୟାରିସନକୁ ଇଞ୍ଜେକ୍ସନ ମୋଲ୍ଡ କରିବା ଏବଂ ତା’ପରେ ତୁରନ୍ତ ସମାନ ମେସିନରେ ଏହାକୁ ଷ୍ଟ୍ରେଚ୍ ଏବଂ ବ୍ଲୋ ମୋଲ୍ଡ କରିବା। ଏହି ପଦ୍ଧତି ଉଚ୍ଚ-କ୍ଷମତା ସମ୍ପନ୍ନ PET ଖଣିଜ ଜଳ ବୋତଲ ଏବଂ ପାନୀୟ ବୋତଲ ତିଆରି ପାଇଁ ଅତ୍ୟନ୍ତ ଉପଯୁକ୍ତ।
ପଦକ୍ଷେପ ୧: କଞ୍ଚାମାଲ ପ୍ରସ୍ତୁତି ଏବଂ ପୂର୍ବ ଚିକିତ୍ସା
ସବୁଠାରୁ ଅଧିକ ବ୍ୟବହୃତ ସାମଗ୍ରୀ ହେଉଛି PET (ପଲିଥିନ୍ ଟେରେଫଥାଲେଟ୍), ଏବଂ ଏହା PP, PC, ଇତ୍ୟାଦି ପାଇଁ ମଧ୍ୟ ପ୍ରଯୁଜ୍ୟ।
ଶୁଖାଇବା: PET କଞ୍ଚାମାଲଗୁଡ଼ିକର ହାଇଗ୍ରୋସ୍କୋପିସିଟି ପ୍ରବଳ ଥାଏ ଏବଂ ଏହାକୁ ଡିହ୍ୟୁମିଡାଇଫାଇଂ ଡ୍ରାୟର ବ୍ୟବହାର କରି ଉଚ୍ଚ ତାପମାତ୍ରାରେ (ଯେପରିକି 150-180℃) କଠିନ ଭାବରେ ଶୁଖାଯିବା ଆବଶ୍ୟକ ଯାହା ଦ୍ୱାରା ଆର୍ଦ୍ରତା ଅତ୍ୟନ୍ତ ନିମ୍ନ ସ୍ତରକୁ ହ୍ରାସ ପାଇବ (ଯେପରିକି 0.005% ତଳେ)। ଏହା ନିଶ୍ଚିତ କରିବାର ଚାବିକାଠି ଯେ ବୋତଲଟି ସ୍ୱଚ୍ଛ ଏବଂ ଭଙ୍ଗୁର ନ ହୁଏ।
ପଦକ୍ଷେପ ୨: ପ୍ୟାରିସନର ଇଞ୍ଜେକ୍ସନ ମୋଲ୍ଡିଂ
ଶୁଖିଲା PET ପେଲେଟଗୁଡ଼ିକୁ ଇଞ୍ଜେକ୍ସନ ମୋଲ୍ଡିଂ ମେସିନ୍ ବ୍ୟାରେଲରେ ଶୋଷି ଦିଆଯାଏ ଏବଂ ଗରମ କରି ତରଳ ଅବସ୍ଥାରେ ପ୍ଲାଷ୍ଟିକାଇଜ କରାଯାଏ।
ଏକ ଟେଷ୍ଟ ଟ୍ୟୁବ୍ ଆକାରରେ ଏକ ସ୍ୱଚ୍ଛ ପ୍ୟାରିସନ୍ ଗଠନ କରିବା ପାଇଁ ଏକ ଇଞ୍ଜେକ୍ସନ୍ ସ୍କ୍ରୁ ମାଧ୍ୟମରେ ତରଳକୁ ପ୍ୟାରିସନ୍ ଛାଞ୍ଚରେ ପ୍ରବେଶ କରାଯାଏ।
ପ୍ୟାରିସନର ବୋତଲ ମୁହଁ ଅଂଶ ସମ୍ପୂର୍ଣ୍ଣ ଭାବରେ ଗଠିତ ହୋଇଛି ଏବଂ ଏହି ପର୍ଯ୍ୟାୟରେ ଅନ୍ତିମ ପରିମାଣ ସଠିକତା ହାସଲ କରିଛି।
ପଦକ୍ଷେପ 3: ପାରିସନର ତାପମାତ୍ରା ସମାୟୋଜନ
ଗଠିତ ଗରମ ପ୍ୟାରିସନ୍କୁ ତାପମାତ୍ରା ନିୟନ୍ତ୍ରଣ ଷ୍ଟେସନ୍କୁ ସ୍ଥାନାନ୍ତରିତ କରାଯାଏ। ଏହି ପ୍ରକ୍ରିୟା ସମୟରେ, ପ୍ୟାରିସନ୍କୁ ସମାନ ଭାବରେ ଏକ ଆଦର୍ଶ ତାପମାତ୍ରା ସୀମାରେ ଥଣ୍ଡା କରାଯାଏ ଯାହା ଷ୍ଟ୍ରେଚ୍ କରିବା ପାଇଁ ସବୁଠାରୁ ଉପଯୁକ୍ତ (ପ୍ରାୟ 90-110℃)। ପରବର୍ତ୍ତୀ ବ୍ଲୋ ମୋଲ୍ଡିଂର ଗୁଣବତ୍ତା ସୁନିଶ୍ଚିତ କରିବା ପାଇଁ ତାପମାତ୍ରା ସମାନତା ହେଉଛି ଚାବିକାଠି।
ପଦକ୍ଷେପ ୪: ଷ୍ଟ୍ରେଚିଂ ଏବଂ ବ୍ଲୋ ମୋଲ୍ଡିଂ
ଏହା ସବୁଠାରୁ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ ପଦକ୍ଷେପ, ଯାହା ଏକ ବ୍ଲୋ ମୋଲ୍ଡିଂ ଛାଞ୍ଚ ମଧ୍ୟରେ ସମାପ୍ତ ହୋଇଥାଏ।
ଲମ୍ବ ପ୍ରସାରଣ: ବ୍ଲୋ ମୋଲ୍ଡିଂ ଛାଞ୍ଚକୁ ବନ୍ଦ କରିଦିଆଯାଏ, ଏବଂ ଛାଞ୍ଚର ତଳ ଭାଗକୁ ଲମ୍ବ ପ୍ରସାରଣ କରିବା ପାଇଁ ପ୍ୟାରିସନରେ ଉପରୁ ତଳକୁ ଏକ ଷ୍ଟ୍ରେଚିଂ ରଡ୍ ଭର୍ତି କରାଯାଏ।
ଉଚ୍ଚ-ଚାପ ଫୁଙ୍କିବା: ସେହି ସମୟରେ, ଷ୍ଟ୍ରେଚିଂ ରଡ୍ ଉପରୁ ଉଚ୍ଚ-ଚାପ ପବନ (ସାଧାରଣତଃ 20-40 ବାର୍) ପ୍ରବେଶ କରାଯାଏ, ପାର୍ଲେଟକୁ ବେଲୁନ ପରି ପାର୍ଶ୍ଵରେ ଫୁଙ୍କି ଦିଆଯାଏ ଏବଂ କୋଲ୍ଡ ବ୍ଲୋ ମୋଲ୍ଡିଂ ଛାଞ୍ଚର ଭିତର କାନ୍ଥ ସହିତ ଦୃଢ଼ ଭାବରେ ଲାଗି ରହିଥାଏ।
ପଦକ୍ଷେପ ୫: ଥଣ୍ଡା କରି ସେଟ୍ କରନ୍ତୁ
ବୋତଲକୁ ବ୍ଲୋ ମୋଲ୍ଡିଂ ଛାଞ୍ଚରେ ଚାପରେ ରଖାଯାଏ ଏବଂ ଏହାର ଆକାର ସ୍ଥିର କରିବା ପାଇଁ କିଛି ସେକେଣ୍ଡ ପାଇଁ ଥଣ୍ଡା କରାଯାଏ। ଛାଞ୍ଚ ଭିତରେ ଥିବା ଶୀତଳ ଜଳପଥଗୁଡ଼ିକ ଶୀଘ୍ର ତାପକୁ ଦୂର କରିଦେବ।
ପଦକ୍ଷେପ 6: ଛାଞ୍ଚକୁ ଖୋଲନ୍ତୁ ଏବଂ ବାହାର କରନ୍ତୁ
ବ୍ଲୋ ମୋଲ୍ଡିଂ ଛାଞ୍ଚ ଖୋଲାଯାଏ, ଏବଂ ଗଠିତ ବୋତଲଗୁଡ଼ିକୁ ଯାନ୍ତ୍ରିକ ହାତ ଦ୍ୱାରା ବାହାର କରାଯାଏ ଏବଂ ପରବର୍ତ୍ତୀ ପ୍ରକ୍ରିୟାଗୁଡ଼ିକୁ ପଠାଯାଏ।
ପଦକ୍ଷେପ ୭: ପ୍ରକ୍ରିୟାକରଣ ପରବର୍ତ୍ତୀ ଏବଂ ଗୁଣବତ୍ତା ଯାଞ୍ଚ
ଟ୍ରିମିଂ: ବୋତଲ ମୁହଁରୁ ଅତିରିକ୍ତ ଫ୍ଲାସ୍ (ମାଟେରିଆଲ୍ ହ୍ୟାଣ୍ଡେଲ୍) ବାହାର କରନ୍ତୁ।
ଚିହ୍ନଟକରଣ
କ୍ଷମତା ଚିହ୍ନଟ: ପୂରଣ ପରିମାଣର ସଠିକତା ନିଶ୍ଚିତ କରନ୍ତୁ।
ସିଲିଂ କାର୍ଯ୍ୟଦକ୍ଷତା ପରୀକ୍ଷା: ବୋତଲ ପାଟିର ଆକାର ଏବଂ ସୂତା ଯୋଗ୍ୟ କି ନାହିଁ ଯାଞ୍ଚ କରନ୍ତୁ।
କାନ୍ଥ ଘନତା ଚିହ୍ନଟ: ବୋତଲ ଶରୀରର ସମାନ ଘନତା ସୁନିଶ୍ଚିତ କରିବା ପାଇଁ ଏକ ଅଲ୍ଟ୍ରାସୋନିକ୍ ଘନତା ଗଜ୍ ବ୍ୟବହାର କରନ୍ତୁ, ବିଶେଷକରି ତଳ ଏବଂ କାନ୍ଧରେ।
ଚାପ ପରୀକ୍ଷା: କାର୍ବୋନେଟେଡ୍ ପାନୀୟ ବୋତଲ ପାଇଁ, ଏକ ଆଭ୍ୟନ୍ତରୀଣ ଚାପ ପ୍ରତିରୋଧ ପରୀକ୍ଷା ଆବଶ୍ୟକ।
ପୋଷ୍ଟ ସମୟ: ସେପ୍ଟେମ୍ବର-୨୫-୨୦୨୫